Sơn kết cấu thép đúng quy trình là yếu tố quyết định tuổi thọ công trình, từ nhà xưởng, nhà thép tiền chế đến cầu thép ngoài trời. Hãy cùng Trường Thịnh tổng hợp đầy đủ các bước theo tiêu chuẩn TCVN và ISO 12944, bao gồm xử lý bề mặt, chọn hệ sơn, điều kiện thi công, kiểm tra và nghiệm thu, giúp kỹ sư, nhà thầu và chủ đầu tư kiểm soát chất lượng, tránh gỉ sét sớm và giảm chi phí bảo trì về sau.
1. Sơn kết cấu thép là gì?
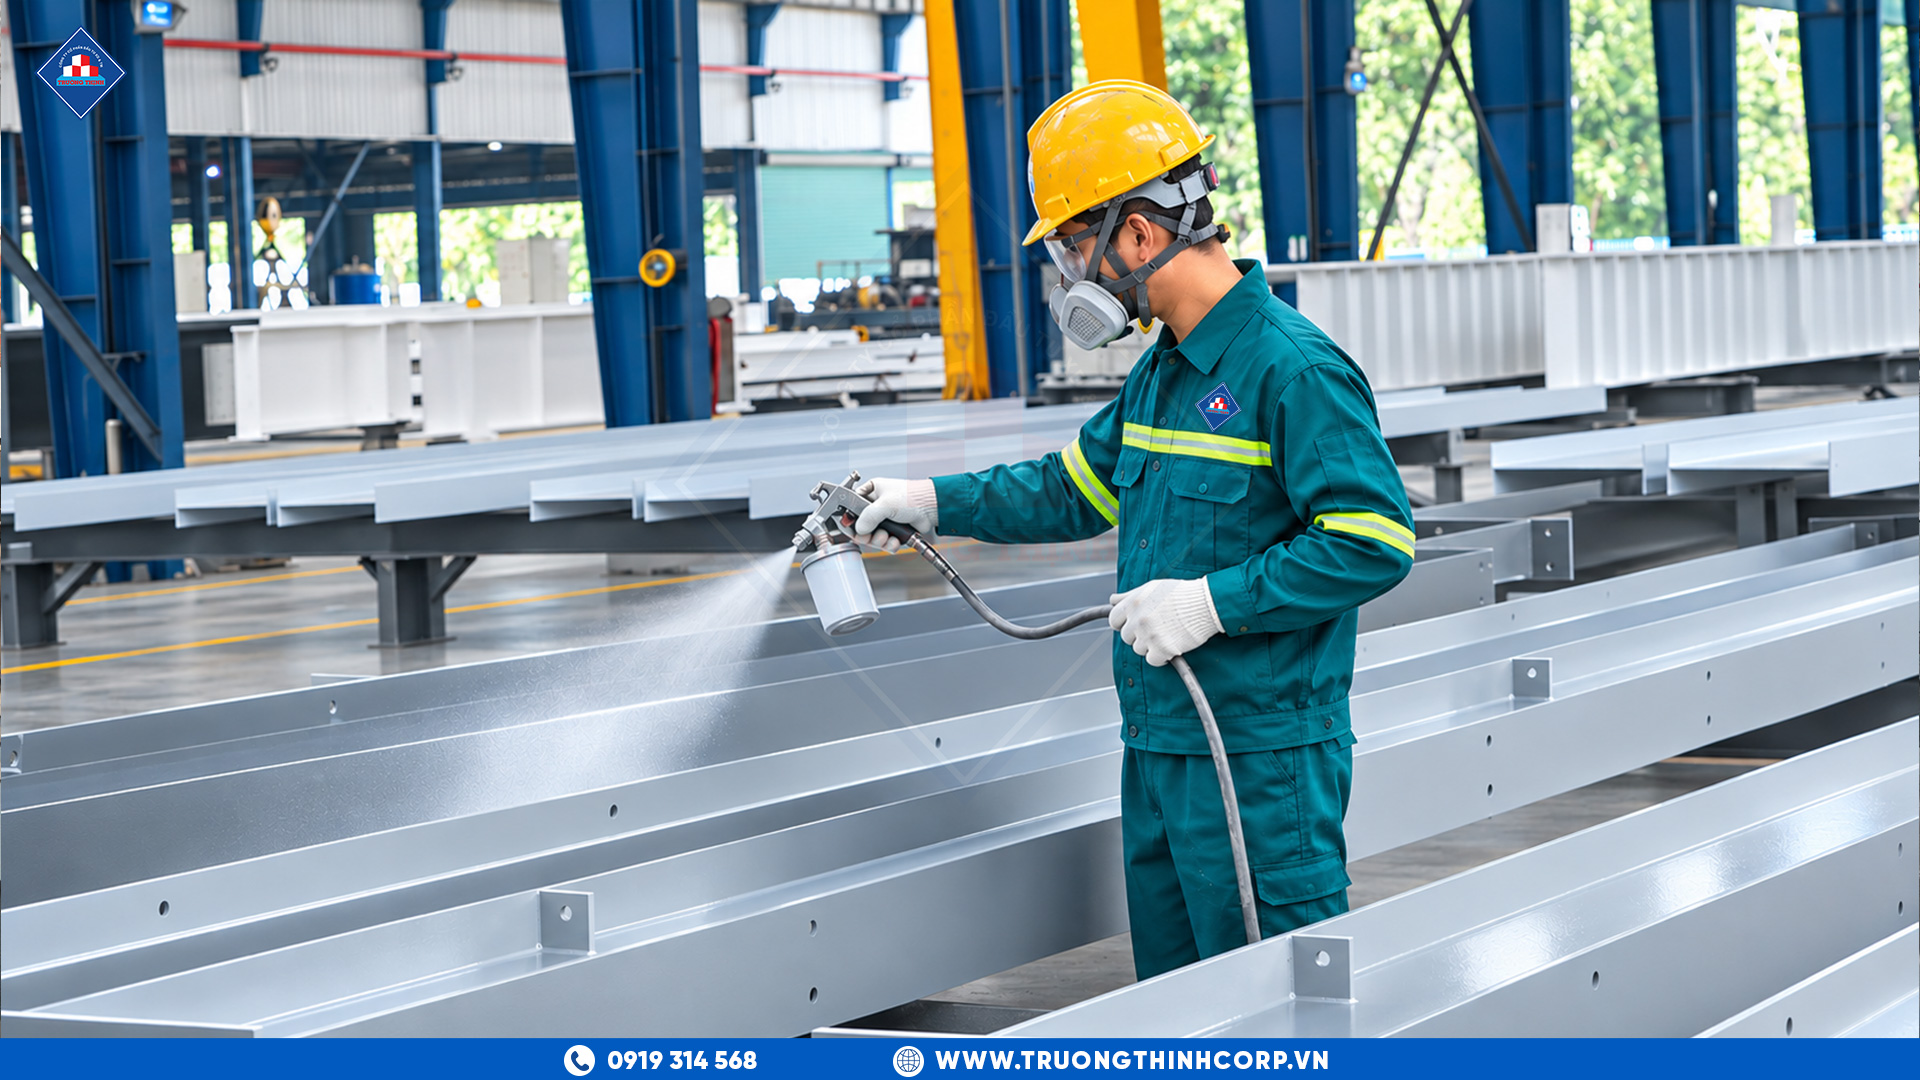
Sơn kết cấu thép là hệ thống các lớp sơn phủ bảo vệ thép khỏi gỉ sét, ẩm, tia UV và hóa chất, đồng thời giữ ngoại quan công trình. Theo thực tế thi công và các tài liệu kỹ thuật như ISO 12944, phần lớn sự cố gỉ sớm, bong tróc xuất phát từ một khâu thực hiện chưa đạt (nhất là xử lý bề mặt và chiều dày màng sơn) hơn là từ loại sơn. Chất lượng lớp sơn phụ thuộc cả chuỗi: Bề mặt, hệ sơn, điều kiện thi công và kiểm tra.
2. Tiêu chuẩn áp dụng cho sơn kết cấu thép
|
Tiêu chuẩn
|
Nội dung
|
Vai trò
|
|
TCVN 8790:2011
|
Sơn bảo vệ kết cấu thép – Quy trình thi công và nghiệm thu
|
Khung thi công, nghiệm thu tại Việt Nam
|
|
TCVN 8789:2011
|
Sơn bảo vệ kết cấu thép – Yêu cầu kỹ thuật và phương pháp thử đối với sơn và hệ sơn bảo vệ kết cấu thép trong môi trường ăn mòn
|
Đánh giá chất lượng, khả năng bảo vệ và tính phù hợp của hệ sơn đối với kết cấu thép
|
|
TCVN 12816-2:2019
|
Đánh giá độ bám dính lớp phủ bằng phương pháp cắt ô/cắt chữ X
|
Đánh giá độ bám dính; chỉ áp dụng khi hồ sơ yêu cầu, cấp đạt do hồ sơ quy định
|
|
ISO 12944
|
Chọn hệ sơn theo môi trường ăn mòn, tuổi thọ thiết kế và tổng chiều dày màng khô (DFT)
|
Chọn hệ sơn theo môi trường, tuổi thọ và tổng DFT
|
|
ISO 8501-1
|
Đánh giá độ sạch bề mặt bằng mắt
|
Xác định cấp gỉ A–D và cấp làm sạch Sa/St
|
|
ISO 8502, 8503
|
Thử độ sạch (bụi, muối, điểm sương) và đặc tính độ nhám bề mặt
|
Kiểm tra bụi, muối, độ nhám
|
|
ISO 2808, ISO 19840
|
Đo chiều dày màng sơn; đo và tiêu chí chấp nhận DFT trên bề mặt nhám
|
Phương pháp, tiêu chí đo DFT
|
3. Xác định môi trường và chọn hệ sơn
Theo ISO 12944-2, môi trường khí quyển chia thành các cấp ăn mòn C1 đến C5 và CX; ISO 12944-1 chia tuổi thọ bảo vệ thành thấp (2–7 năm), trung bình (7–15 năm), cao (15–25 năm) và rất cao (trên 25 năm). Môi trường, tuổi thọ mong muốn, hiện trạng thép (mới, gỉ, sơn cũ) và yêu cầu nghiệm thu quyết định loại sơn, số lớp và tổng DFT.
|
Loại sơn
|
Vai trò
|
Ứng dụng
|
|
Lót epoxy / zinc-rich
|
Bám dính, chống ăn mòn nền thép
|
Kết cấu mới, môi trường công nghiệp
|
|
Trung gian epoxy
|
Tăng DFT, khả năng che chắn
|
Môi trường ăn mòn
|
|
Phủ PU (polyurethane)
|
Chống UV, giữ màu, chống thời tiết
|
Kết cấu ngoài trời
|
|
Alkyd
|
Chi phí thấp, thi công đơn giản
|
Trong nhà, ít ăn mòn
|
4. Xử lý bề mặt thép trước khi sơn
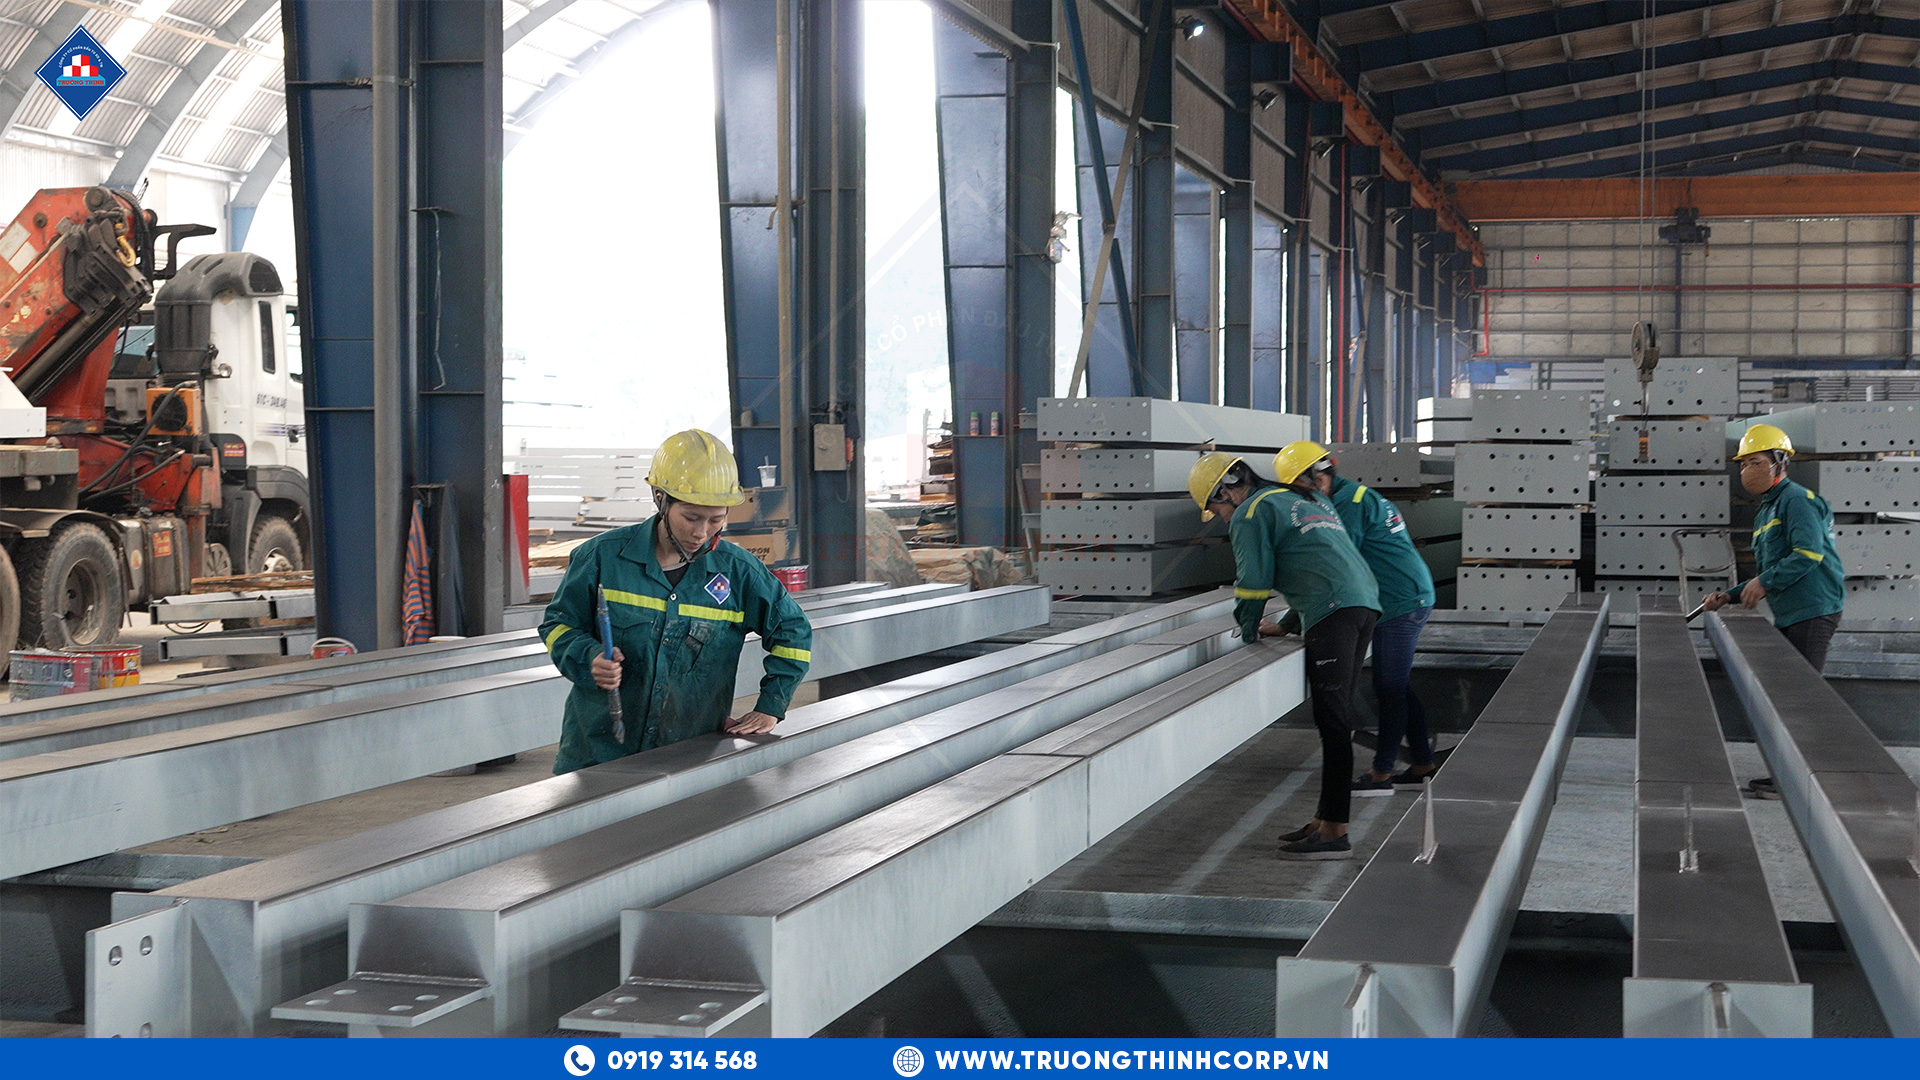
Đây là khâu quyết định nhất. Cần loại bỏ dầu mỡ, bụi, muối hòa tan, gỉ, mill scale và sơn cũ bong; xử lý mối hàn, xỉ hàn, bo tròn cạnh sắc; chọn phương pháp phù hợp (phun hạt mài cho diện tích lớn, máy mài hoặc chải kim loại cho khu vực cục bộ). Sơn lót ngay sau khi bề mặt được chấp thuận để tránh tái oxi hóa.
|
Chỉ tiêu
|
Yêu cầu tham khảo
|
Kiểm tra
|
|
Cấp gỉ ban đầu
|
A, B, C, D (thép mới thường A hoặc B)
|
So sánh ISO 8501-1
|
|
Cấp độ sạch
|
Sa 2½ thường dùng cho lót zinc-rich/epoxy ở môi trường ăn mòn cao; Sa 2 cho môi trường ít ăn mòn; St 2/St 3 cho xử lý cục bộ
|
Đối chiếu mẫu chuẩn ISO 8501-1
|
|
Độ nhám
|
Theo TDS (hệ epoxy/zinc-rich thường khoảng 40–75 µm)
|
ISO 8503: mẫu so sánh, thiết bị đo, replica tape
|
|
Bụi bám
|
Thường không vượt cấp 2
|
Băng dính, ISO 8502-3
|
|
Muối hòa tan
|
Giới hạn theo hồ sơ kỹ thuật, nhất là ven biển
|
Đo độ dẫn điện, ISO 8502-6/-9
|
|
Dầu mỡ
|
Không còn dầu mỡ nhìn thấy
|
Quan sát, rửa dung môi trước phun
|
5. Điều kiện thi công và chuẩn bị vật liệu
|
Hạng mục
|
Yêu cầu kiểm soát
|
Dụng cụ / tần suất
|
|
Độ ẩm tương đối
|
Thường không quá 85%, hoặc chặt hơn theo TDS
|
Ẩm kế
|
|
Nhiệt độ
|
Theo TDS (thường 5–50°C; nhiều hệ epoxy cần nhiệt độ tối thiểu cao hơn)
|
Nhiệt kế bề mặt, không khí
|
|
Điểm sương
|
Nhiệt độ bề mặt thép cao hơn điểm sương tối thiểu 3°C
|
Tính theo ISO 8502-4
|
|
Thời tiết
|
Tránh mưa, sương mù, gió mạnh khi phun
|
Quan sát, ghi nhật ký
|
|
Vật liệu
|
Đúng chủng loại, còn hạn, có COA/TDS
|
Kiểm tra trước khi mở thùng
|
|
Pha trộn
|
Đúng tỷ lệ A/B, khuấy đều, kiểm soát pot life
|
Cân đong theo TDS
|
6. Thi công sơn lót, sơn trung gian và sơn phủ
- Sơn lót: Phủ kín cạnh, mối hàn, lỗ khoan; thi công trước khi bề mặt tái oxi hóa.
- Sơn trung gian: Tăng DFT; kiểm tra bụi bám, chảy, vùng sơn mỏng.
- Sơn phủ: Màu đồng đều, không chảy, không bọt khí, đạt DFT.
- Phương pháp: Phun cho diện tích lớn, lăn cho bề mặt phẳng, quét (sơn dặm) cho mối hàn, cạnh, góc khuất.
- Khoảng nghỉ: Mỗi lớp phải đạt thời gian khô và nằm trong khoảng sơn chồng (recoat interval) theo TDS. Không sơn chồng khi lớp trước chưa đạt, đây là lỗi phổ biến khi chạy tiến độ.
7. Kiểm tra chất lượng và nghiệm thu
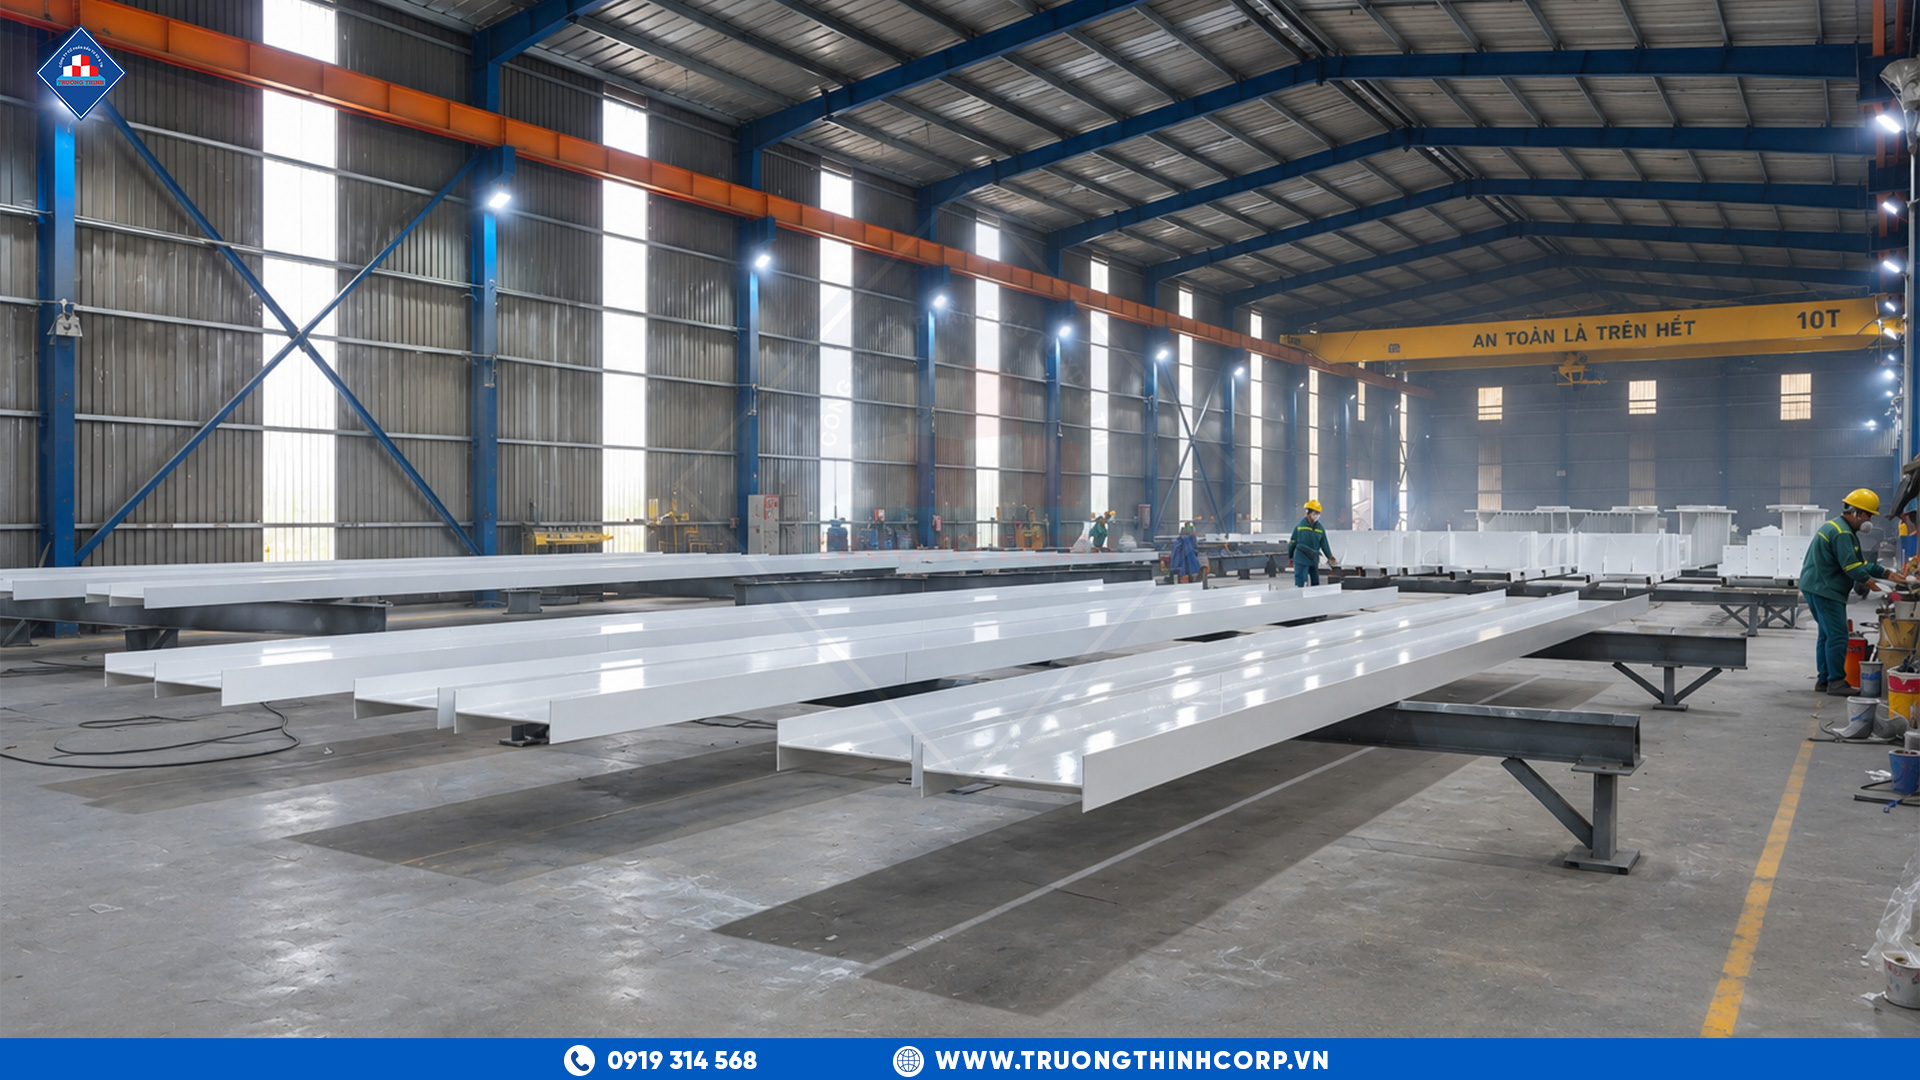
Hồ sơ hợp đồng và kế hoạch kiểm tra (ITP) được ưu tiên nếu có khác biệt với khung dưới đây.
|
Hạng mục
|
Phương pháp
|
Tần suất
|
Tiêu chí
|
|
Ngoại quan
|
Quan sát 100% bề mặt
|
Sau mỗi lớp
|
Không rỉ, bong, nứt, bọt khí, chảy, phồng rộp
|
|
DFT
|
Máy đo DFT đã hiệu chuẩn, ISO 2808 và ISO 19840
|
Từng lớp (khi có thể) và tổng DFT; số điểm theo diện tích và ITP
|
Đạt DFT từng lớp và tổng DFT theo thiết kế
|
|
Độ bám dính
|
Cắt ô/cắt chữ X, TCVN 12816-2
|
Khi hồ sơ yêu cầu; số vị trí theo ITP
|
Đạt cấp do hồ sơ quy định
|
|
Hồ sơ
|
Kiểm tra chứng từ, nhật ký
|
Trước bàn giao
|
Đủ COA, TDS, nhật ký, biên bản bề mặt, báo cáo DFT
|
Quy trình sơn kết cấu thép đúng chuẩn là chuỗi kiểm soát liên tục từ xử lý bề mặt, chọn hệ sơn, điều kiện thi công đến nghiệm thu. Xử lý bề mặt và kiểm soát DFT là hai yếu tố quyết định nhất đến tuổi thọ lớp sơn; bỏ qua một bước thường dẫn đến gỉ sớm và chi phí sửa chữa phát sinh.
Trường Thịnh Corp thực hiện quy trình khép kín: Phun bi làm sạch SA 2.0 – SA 2.5, sơn chống ăn mòn (epoxy, polyurethane, chịu nhiệt) trong buồng sơn, buồng sấy tiêu chuẩn, kèm hồ sơ kiểm tra đầy đủ. Liên hệ tư vấn: Hotline 0919 314 568 | truongthinhcorp.vn