Thép tấm không đạt chất lượng bề mặt, sai quy cách hoặc thép hình bị cong vênh là những nguyên nhân phổ biến ảnh hưởng đến chất lượng gia công kết cấu thép. Với gần 20 năm kinh nghiệm gia công, lắp dựng và xuất khẩu kết cấu thép sang các thị trường nước ngoài, Trường Thịnh sẽ hướng dẫn bạn cách kiểm tra thép theo hai cấp độ: mắt thường, dụng cụ công xưởng kèm checklist 10 bước có thể in ra dùng ngay.
1. Tại sao kiểm tra thép là bắt buộc trước khi gia công?
Thép tấm và thép hình (I-beam, H-beam, xà gồ C, Z, U) là nguyên liệu đầu vào quyết định chất lượng toàn bộ kết cấu thép. Khác với thép thanh vằn trong xây dựng dân dụng, các loại thép này được gia công qua nhiều công đoạn cơ khí (cắt, khoan, hàn, nắn, phun bi, sơn). Nếu vật liệu không đạt chuẩn ngay từ khi nhập kho, phế phẩm sẽ nhân lên theo từng công đoạn và chỉ lộ ra hậu quả ở giai đoạn lắp dựng.
1.1. Hậu quả khi dùng thép tấm / thép hình kém chất lượng
- Nứt mối hàn: Xuất hiện ngay sau khi hàn do thép có hàm lượng lưu huỳnh (S) hoặc phốt pho (P) vượt mức cho phép.
- Biến dạng sau cắt plasma / laser: Thép có nội ứng suất dư cao bị véo cục bộ sau khi cắt, gây sai lệch kích thước cạnh lắp ráp.
- Thép có lớp vảy cán hoặc rỉ sét dày có thể làm tăng thời gian xử lý bề mặt, ảnh hưởng đến hiệu quả phun bi và chất lượng lớp sơn bảo vệ.
- Sai dạng cắt hình: Thép hình bị cong, vênh ở phần cánh hoặc phần bụng, không đạt độ phẳng theo thiết kế.
- Tổn thất tài chính: Phải thanh lý toàn bộ lô vật liệu, buộc phải cắt tiến độ dự án.
1.2. Ai cần kiểm tra thép tấm / thép hình?
- Kỹ sư QC xưởng: Kiểm tra ngay khi nhận lô vào trước khi nhập kho.
- Giám sát thi công EPC: Xác nhận nguyên liệu đầu vào độc lập, không phụ thuộc báo cáo nhà cung cấp.
- Chủ đầu tư: Đảm bảo nguyên liệu đúng tiêu chuẩn quốc tế (EN, ASTM, JIS) theo điều kiện hợp đồng.
- Nhà xuất khẩu kết cấu thép: Chứng minh khả năng truy xuất nguồn gốc cho đối tác Singapore, Australia.
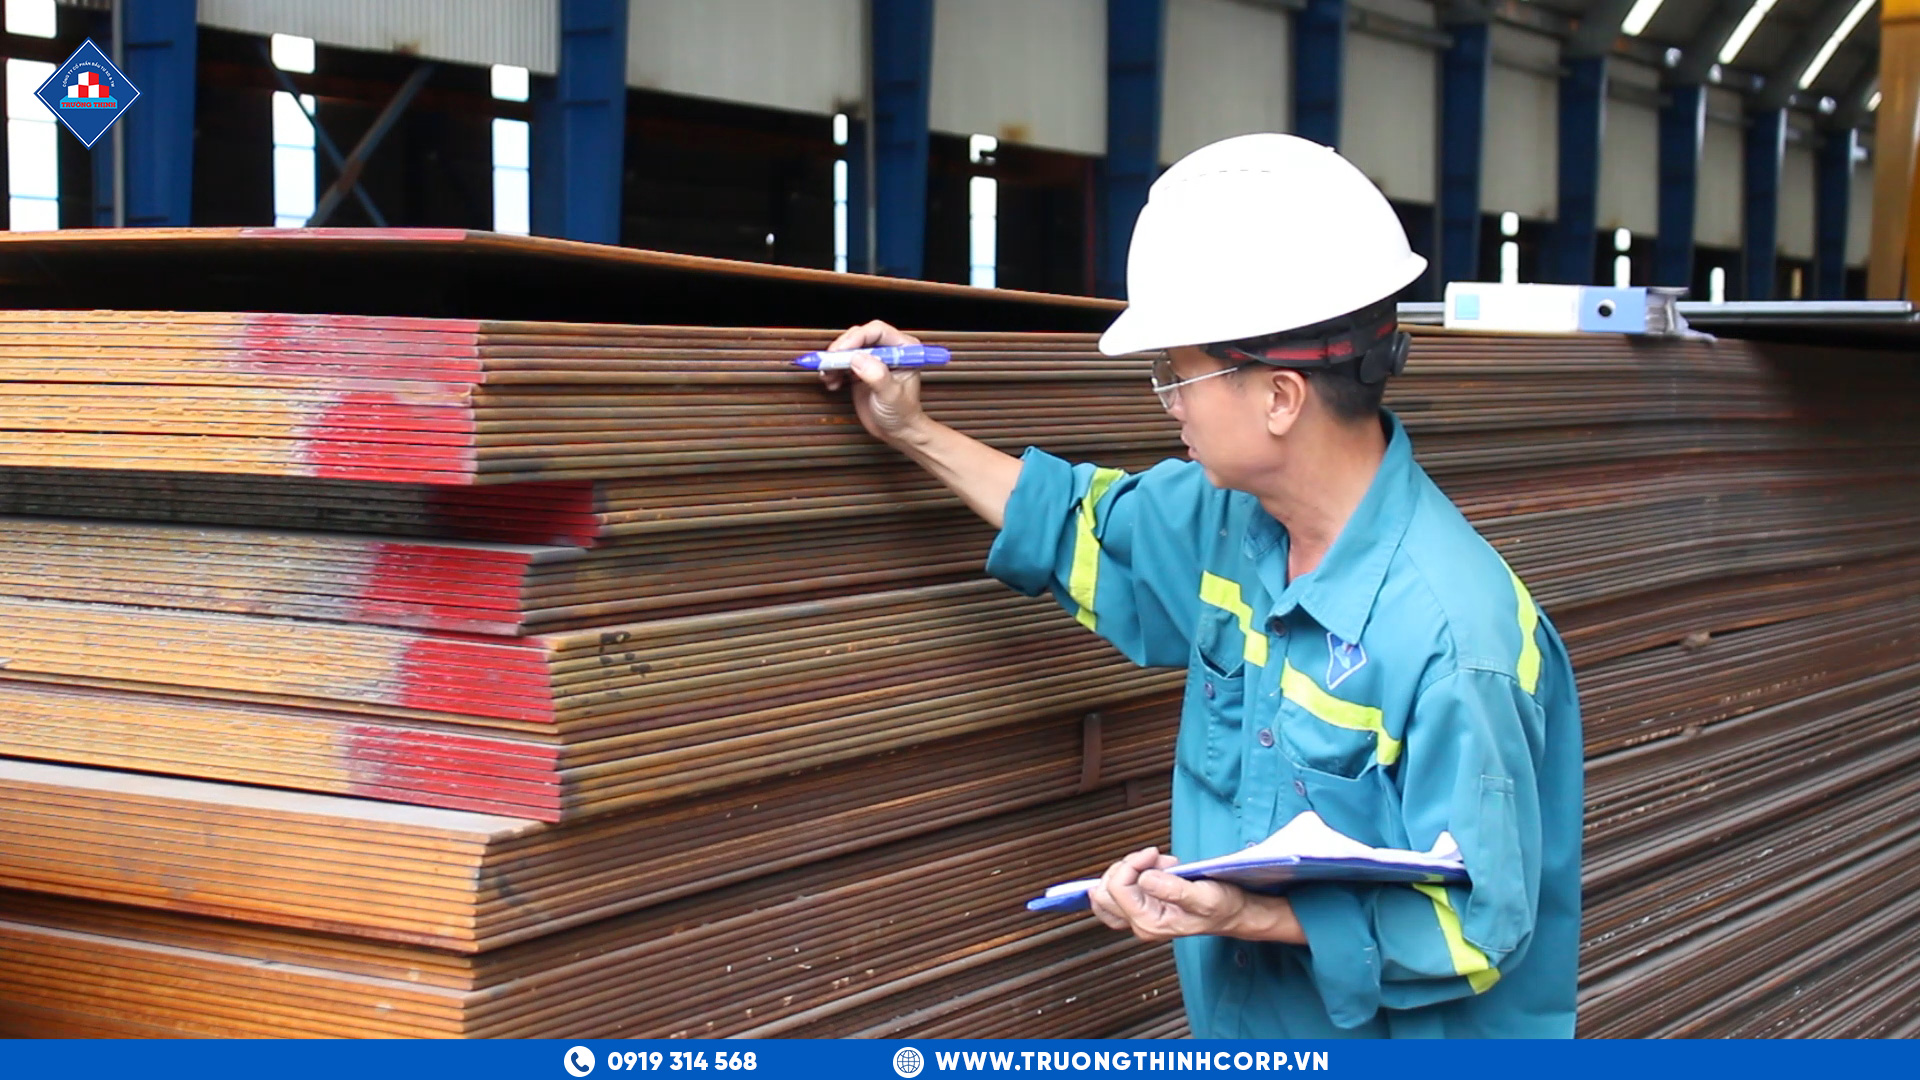
2. Kiểm tra bằng mắt thường
Bước này thực hiện ngay khi xe hàng vừa vào cổng xưởng, trước khi dỡ hàng xuống sàn.
2.1. Kiểm tra bề mặt thép tấm
|
Điểm kiểm tra
|
Thép đạt chuẩn
|
Thép không đạt
|
|
Vảy cán
|
Mỏng, bám chặt, không rộp
|
Dày, bứt rộp từng mảng
|
|
Rỉ sét bề mặt
|
Không có hoặc rỉ mỏng
|
Rỉ nâu đậm, ăn sâu vào kim loại
|
|
Nứt bề mặt
|
Không có vết nứt
|
Vết nứt dọc/ngang: từ chối toàn bộ lô
|
|
Độ phẳng
|
Phẳng đều, không lượn sóng
|
Vồng/lượn sóng cục bộ, không phẳng
|
Cách thực hiện:
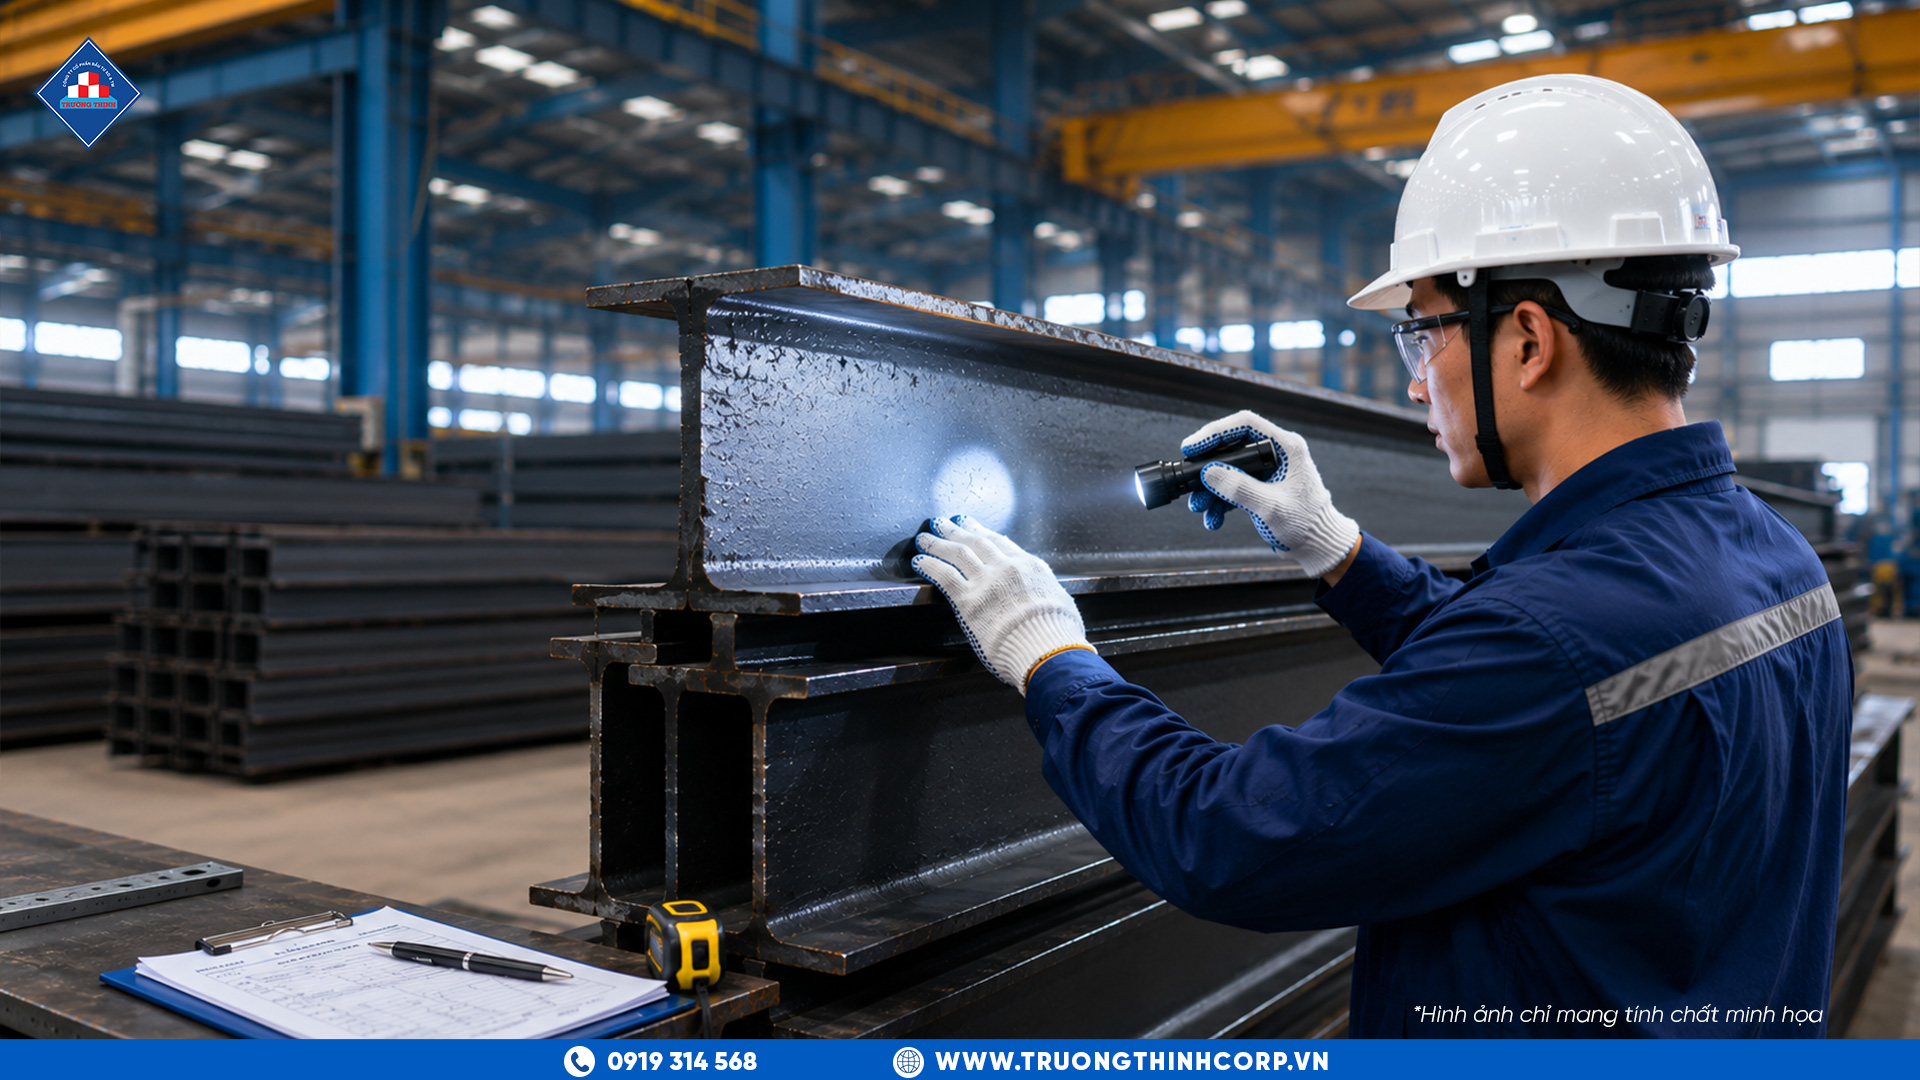
- Quan sát dưới ánh sáng tự nhiên; dùng đèn pin chiếu xiên 45° để phát hiện vết nứt
- Kiểm tra ngẫu nhiên 3–5 tấm từ nhiều vị trí khác nhau trong cùng lô
- Ghi chép mỗi tấm: mã cuộn, chiều dày danh định, tình trạng mặt trên và mặt dưới
2.2. Kiểm tra bề mặt thép hình (I, H, C, Z, U)
|
Vị trí kiểm tra
|
Đạt chuẩn
|
Không đạt
|
|
Cánh (flange)
|
Bằng phẳng, vuông góc với bụng
|
Véo cánh, lượn ngược
|
|
Bụng (web)
|
Phẳng, đồng đều chiều dày
|
Phồng / lõm cục bộ
|
|
Giao tuyến cánh – bụng
|
Bo tròn đều, không nứt
|
Nứt cưa (nứt theo đường cắt)
|
|
Hai đầu thanh cắt
|
Mặt cắt vuông góc, sắc gọn, không bavia
|
Mặt cắt lệch, sứt mẻ, cong vênh hoặc còn nhiều bavia
|
3. Kiểm tra bằng dụng cụ tại công xưởng
Sau bước kiểm tra bằng mắt thường, các dụng cụ đo dưới đây cho số liệu định lượng và làm căn cứ lập hồ sơ kiểm soát chất lượng (ITP – Inspection Test Plan).
3.1. Đo chiều dày thép tấm bằng thước cặp
Chiều dày thực tế sai lệch so với chiều dày danh định là chỉ số quan trọng nhất để phát hiện thép bị cán mỏng hơn quy cách (rút ruột) hoặc bị ăn mòn ẩn sâu dưới lớp vảy cán.
|
Chiều dày danh định (mm)
|
Dung sai cho phép (EN 10029)
|
Dung sai cho phép (TCVN 7571-11:2006)
|
|
3 – 5 mm
|
± 0,4 mm
|
± 0,5 mm
|
|
6 – 10 mm
|
± 0,5 mm
|
± 0,6 mm
|
|
11 – 25 mm
|
± 0,6 mm
|
± 0,8 mm
|
|
26 – 40 mm
|
± 0,8 mm
|
± 1,0 mm
|
(*) TCVN 7571-11:2006 áp dụng cho thép kết cấu cán nóng dùng trong xây dựng tại Việt Nam. Khi hợp đồng quy định tiêu chuẩn quốc tế (EN/ASTM/JIS), áp dụng dung sai của tiêu chuẩn đó.
3.2. Đo quy cách thép hình (I, H, C, Z)
Sai lệch quy cách thép hình ảnh hưởng trực tiếp đến độ chính xác lắp ráp và khả năng chịu lực của kết cấu. Cần đo theo các thông số dưới đây:
|
Thông số đo
|
Dung sai chuẩn EN 10034 / JIS G 3192
|
Dung sai (TCVN 7571-11:2006)
|
|
Chiều cao (H)
|
± 2 mm (h ≤ 180 mm); ± 3 mm (h > 180 mm)
|
± 2 mm (h ≤ 200 mm) ± 3 mm (h > 200 mm)
|
|
Chiều rộng cánh (B)
|
± 3 mm
|
± 3 mm
|
|
Chiều dày bụng (tw)
|
± 0,5 mm
|
± 0,5 mm
|
|
Chiều dày cánh (tf)
|
± 0,5 mm
|
± 0,6 mm
|
|
Độ véo cánh (flange tilt)
|
≤ 1,5% chiều rộng cánh
|
≤ 2% chiều rộng cánh
|
|
Độ lượn bụng (camber)
|
≤ 4 mm/m
|
≤ 4 mm/m
|
(*) Khi dự án có yêu cầu xuất khẩu sang thị trường EU, Australia, Singapore: áp dụng dung sai theo EN 10034 hoặc JIS G 3192. Với công trình trong nước: TCVN 7571-11:2006 là tiêu chuẩn pháp lý bắt buộc.
3.3. Kiểm tra độ phẳng thép tấm
Thép tấm bị vồng hoặc lượn sóng là nguyên nhân phổ biến gây sai lệch lắp ráp và dư ứng suất trong kết cấu hàn.
|
Phương pháp
|
Đánh giá
|
|
Thước thẳng 1 m
|
Khe hở ≤ 3 mm/m là đạt chuẩn EN 10029
|
|
Dây căng ngang chiều rộng
|
Sai lệch cho phép ≤ 5 mm/2 m
|
|
Phương pháp 3 điểm
|
Sai lệch cho phép ≤ 1,5 mm bất kỳ đoạn nào
|
3.4. Thử hàn mẫu (Weld Coupon Test) trước khi gia công hàng loạt
Trước khi triển khai hàn hàng loạt, hãy thực hiện hàn mẫu (weld coupon) trên tấm thép / thép hình cùng lô, kiểm tra và phê duyệt WPS (Welding Procedure Specification) trước khi đưa vào sản xuất.
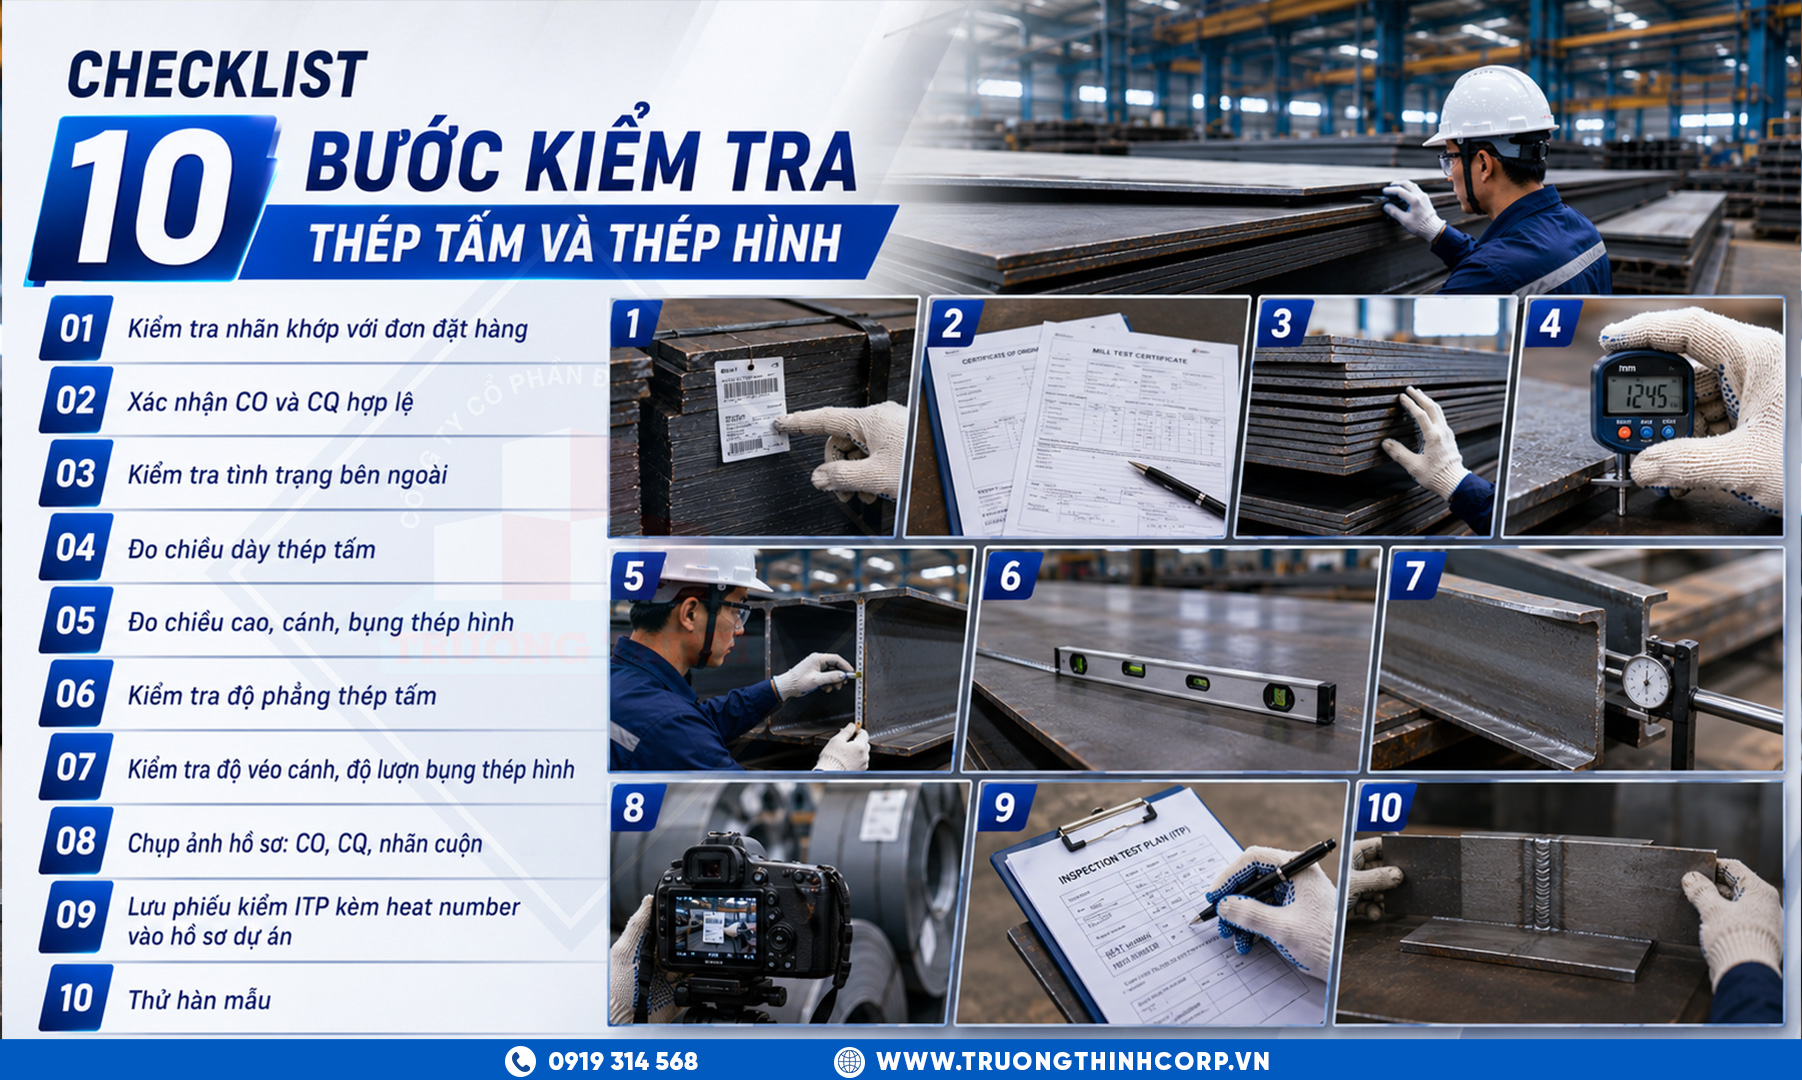
4. Checklist 10 bước kiểm tra thép tấm và thép hình
|
Bước
|
Hạng mục kiểm tra
|
|
1
|
Kiểm tra nhãn cuộn / nhãn bó khớp với đơn đặt hàng
|
|
2
|
Xác nhận CO và CQ hợp lệ, có mộc đỏ và mã số lô hàng phù hợp
|
|
3
|
Kiểm tra tình trạng bên ngoài như vết nứt, rỗ khí, vết hàn vá
|
|
4
|
Đo chiều dày thép tấm tại 5 vị trí
|
|
5
|
Đo chiều cao (H), cánh (B), bụng (tw) thép hình
|
|
6
|
Kiểm tra độ phẳng thép tấm bằng thước cứng 1 m và lá căn
|
|
7
|
Kiểm tra độ véo cánh, độ lượn bụng thép hình
|
|
8
|
Chụp ảnh hồ sơ: CO, CQ, nhãn cuộn và mã số lô hàng
|
|
9
|
Lưu phiếu kiểm ITP kèm heat number vào hồ sơ dự án
|
|
10
|
Thử hàn mẫu nếu lô hàng mới hoặc nhà cung cấp mới
|
Đừng đợi đến khi thép được đưa vào thi công mới phát hiện sai sót. Một vài bước kiểm tra đơn giản ngay từ đầu có thể giúp doanh nghiệp kiểm soát chất lượng vật liệu, giảm thiểu rủi ro và đảm bảo tiến độ dự án. Kiểm tra thép không chỉ là yêu cầu kỹ thuật mà còn là khoản đầu tư cần thiết để bảo vệ hiệu quả công trình về lâu dài.
Bài viết được biên soạn dựa trên TCVN 7571-11:2006, EN 10025-2:2019, JIS G 3101, ASTM A6/A36, ISO 17635:2016 và kinh nghiệm thực tế từ hơn 200 dự án kết cấu thép của Trường Thịnh trong và ngoài nước.